English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

부틸 압출기 용량: 한 교대조에서 몇 프레임을 생산할 수 있을까?
작업 지시서에는 100개 유닛이라고 적혀 있습니다. 부틸 기계에서는 그것이 100개의 스페이서 프레임을 의미할 수도 있고, 훨씬 더 많을 수도 있습니다.
모든 유닛이 복층 유리라면 개수는 간단합니다. 삼중 유리를 추가하면 그 유닛마다 스페이서 프레임이 하나씩 더 늘어납니다. 완성 유닛 총수는 그대로인데 코팅 작업량만 늘어날 수 있습니다.
이는 부틸 압출기를 구매할 때 중요합니다. 견적서에 분당 미터 단위의 속도가 적혀 있을 수 있지만, 그 기계가 교대조마다 조립 라인에 필요한 프레임을 준비할 수 있는지는 여전히 누군가 계산해야 합니다.
기존의 경질 스페이서 프레임을 사용하는 공장이라면, 그 계산을 하는 실용적인 방법이 여기 있습니다.
주문 목록의 프레임부터 시작하십시오
그 주문이 복층 60개와 삼중 40개로 구성되어 있다고 가정해 보겠습니다. 각 공동마다 별도의 스페이서 프레임을 사용하면, 부틸 스테이션에서 코팅할 프레임은 140개입니다.
그것은 이미 100개의 이중 유리 유닛과는 다른 요구 사항입니다. 크기는 작업량도 바꿉니다. 작은 욕실 창 프레임은 기계에서 돌리기 쉬울 수 있습니다. 고정창용 넓은 프레임은 코팅할 둘레가 더 많고 벨트를 훨씬 넘어서는 지지가 필요할 수 있습니다.
각 수량 옆에 프레임 크기가 있을 때 문의가 비로소 이해되기 시작합니다. 스페이서 폭도 포함하세요. 삼중 유리 유닛의 두 캐비티는 서로 다른 폭을 사용할 수 있으며, 이는 작업자가 같은 주문 안에서 폭 변경을 해야 할 수도 있다는 뜻입니다.
평범한 하루 생산량에서 한 페이지면 대화를 시작하기에 충분합니다. 각 공급업체에 그 페이지를 주고 검토하게 하세요. 그러면 그들의 견적이 어떤 크기를 포함하는지, 그리고 어디에 셋업 변경 시간을 배정했는지 확인할 수 있습니다.
패스 사이의 작업자를 관찰하세요
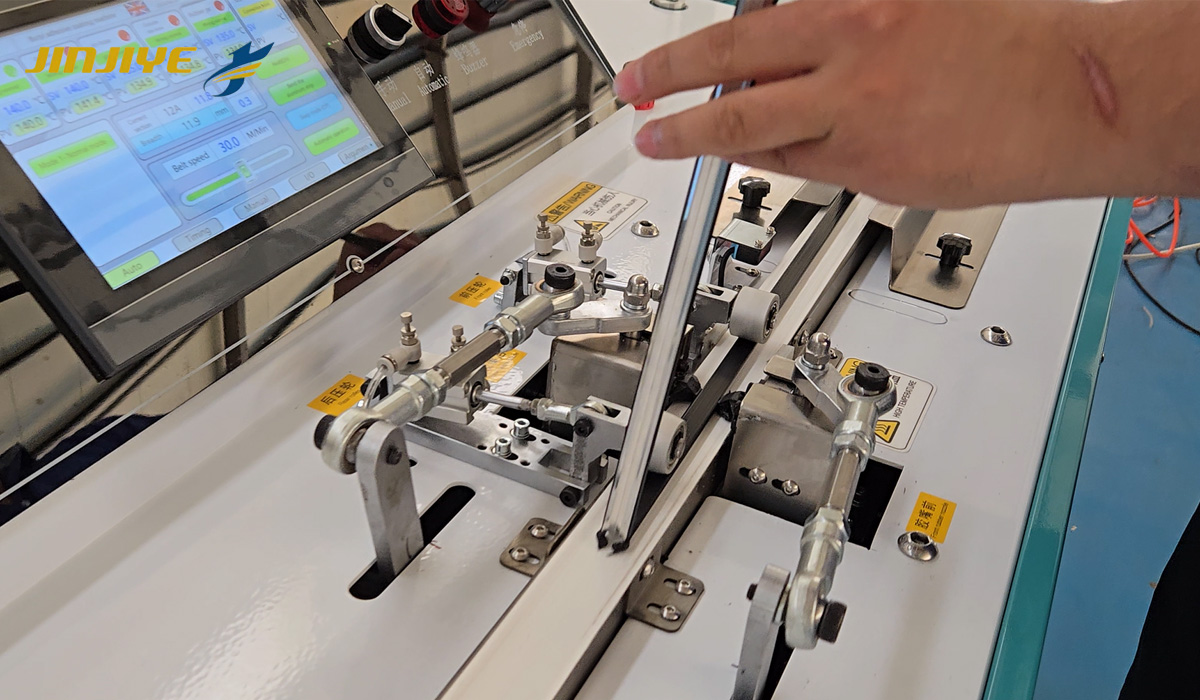
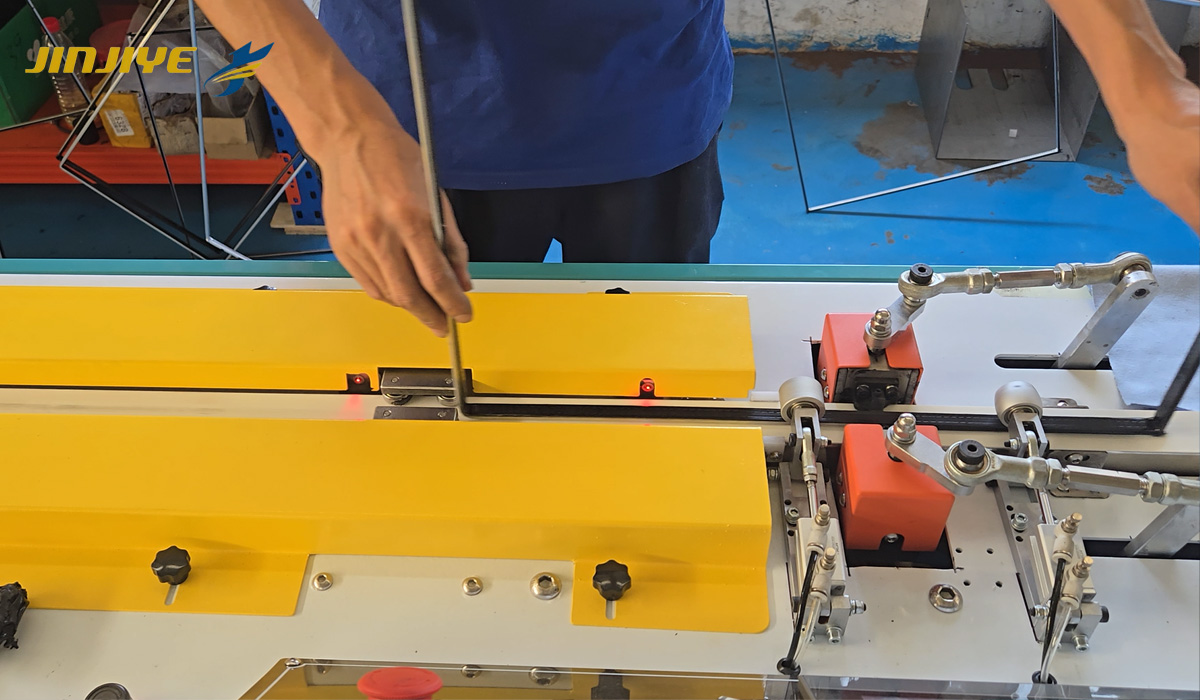
반자동 부틸 코팅기에서 작업자는 프레임을 안내해 통과시키고, 돌려서 다음 면을 정렬합니다. 마지막 패스 후에도 코팅된 프레임을 내려놓고 또 다른 프레임을 받아야 합니다. 노즐에서 실런트가 나오는 것을 보고 있을 때는 이런 동작을 놓치기 쉽습니다.
분당 미터로 표시된 수치는 공급 이동을 설명합니다. 그 수치만으로는 프레임을 집어 들고 돌리는 데 걸리는 시간을 알 수 없습니다.
영상 시연을 위해서는 와이드 샷과 배치 전체를 끊김 없이 촬영한 영상을 요청하세요. 작업자는 다음 프레임을 어디에서 받는가? 완성된 프레임을 놓는 곳은 얼마나 멀리 있는가? 영상으로 생산량을 판단하려면 둘 다 화면에 담겨 있어야 합니다.
큰 프레임은 지지대를 잃지 않고 돌리려면 다소 주의가 필요할 수 있습니다. 작은 프레임은 빠르게 통과할 수 있어 작업자는 곧바로 다음 프레임으로 손을 뻗게 됩니다. 시연에 두 번째 사람이 도움을 준다면 그 사람도 인력 가정에 포함하십시오. 결과는 충분히 유용할 수 있지만, 어떤 인력 구성이 그 결과를 만들어냈는지 알고 싶을 것입니다.
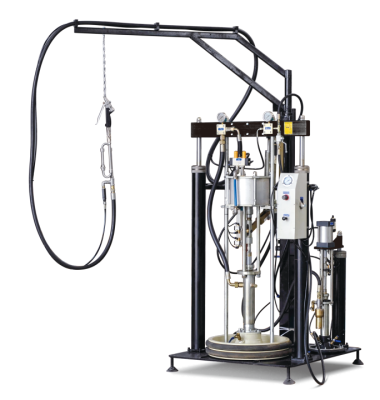
에 대한진지예 부틸 코팅기고려 중인 프레임에 필요한 지지대와 취급 장비가 시연에 포함되어야 합니다. 시험에 사용된 것이 추가 품목이라면, 그 시험을 생산 계획의 근거로 사용하기 전에 견적서에 그것이 명시되도록 하십시오.
실제로 작업장에 투입할 배치의 시간을 측정하기
주문 목록에서 흔한 크기를 사용하되, 정기적으로 처리하는 큰 프레임이나 다루기 까다로운 프레임을 합리적인 비율로 포함하십시오. 시연에서 똑같은 작은 프레임 스무 개를 사용한다면, 내일 일정에 있는 큰 프레임에 대해서는 별로 알려주지 못할 것입니다.
타이밍의 경우, 코팅 패스 양쪽의 작업을 포함하십시오. 첫 번째 프레임은 공급 위치에서 집어 올리고, 마지막 프레임은 다음 작업이 수거할 수 있는 곳에 내려놓습니다. 그것이 하나의 완전한 배치입니다. 그 시간 동안 프레임을 돌리고 다른 폭으로 재설정하는 작업이 이루어지며, 그 순간 노즐을 통과하는 스페이서가 없을 수도 있습니다.
그런 다음 다음 작업을 위해 승인된 프레임을 세십시오. 수정이 필요한 프레임은 따로 두고 그 이유를 기록하십시오. 거부된 프레임도 코팅하는 데 시간이 걸렸습니다. 그것은 배치에 소요된 분에 기여하지만, 출력에 사용 가능한 프레임을 추가하지는 않았습니다.
다음은 가상의 결과입니다: 한 배치에 30분이 걸리고 50개의 사용 가능한 프레임이 남습니다. 이는 시간당 100프레임에 해당합니다. 이는 해당 시험 결과의 환산이며, 기계가 근무 시간 내내 매시간 100프레임을 생산할 것이라는 주장이 아닙니다.
크기 구성, 스페이서 사양, 작업자 수 및 테스트 시간을 그림과 함께 유지하십시오. 이러한 세부 정보가 없으면 다른 사람이 이를 모든 주문에 대한 용량 약속으로 쉽게 읽을 수 있습니다.
코팅 품질은 여전히 프레임이 합격 수량에 포함되는지를 결정합니다. 코팅된 양면을 모서리와 접합점을 포함하여 합의된 요구 사항에 따라 검사하십시오. 관련 조립 검사를 위해 시험 샘플을 사용 가능한 상태로 유지하십시오. 다음 속도 설정에서 따로 보관해야 하는 프레임이 생산되면, 허용 가능한 코팅을 제공하는 설정의 결과를 사용하여 생산량을 계획하십시오.
첫 번째 프레임이 벨트에 도달하기 전에
기계는 당신이 도착하기 전에 예열되었습니까? 프레임은 이미 필러에서 옮겨져 있었습니까? 그렇다면 준비 작업의 일부는 당신의 스톱워치가 시작되기 전에 이루어진 것입니다. 당신의 공장에서는 누군가가 그 지점까지 도달하도록 해야 합니다. 같은 작업자가 교대 근무 중에 부틸을 다시 채우거나 필러에서 다음 배치를 가져올 수도 있습니다.
해당 작업들을 생산 견적에 기입하십시오. 시간 측정 시험에 이미 포함된 정지 시간이 있었다면, 이를 두 번 차감하지 마십시오. 시험 중에 전혀 발생하지 않았다면, 시간당 결과에 8을 곱하기 전에 그것이 근무조에 어떤 영향을 미칠지 먼저 확인하십시오.
준비된 프레임의 공급도 살펴볼 가치가 있습니다. 충전기를 기다리는 코터는 그 순간 여유 용량을 가지고 있습니다. 벨트 속도를 높인다고 해서 없는 프레임이 더 빨리 도착하지는 않습니다. 다른 스테이션들도 함께 계획하고 있다면, IGU 장비 안내서스페이서 준비부터 조립 및 밀봉까지의 경로를 포함합니다.
동일한 주문 목록을 다음에도 사용할 수 있습니다: 진지예의 인용문. 프레임 크기와 스페이서 폭과 함께 어떤 작업이 이중 또는 삼중 유리인지, 코터에서 몇 명이 작업할지 표시하십시오. 해당 배치에 대한 제안 출력을 요청하고, 그 옆에 취급 및 리필 가정을 적어 두십시오.