English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

부틸 압출기 vs 이액형 실란트 압출기: 구매자가 알아야 할 사항
일반적인 이중 밀봉 복층 유리 유닛의 가장자리를 보십시오. 스페이서와 각 유리판 사이에는 얇은 1차 밀봉재가 있고, 스페이서 바깥쪽 둘레 공동을 채우는 2차 밀봉재가 있습니다.
이 밀봉재들은 서로 다른 단계에서 적용됩니다. 부틸 압출기는 조립 전에 스페이서 프레임에 작업합니다. 조립된 유닛의 경우, 2액형 기계가 실란트를 혼합하여 도포 건으로 공급합니다.
견적서의 각 항목이 어떤 밀봉 단계를 포함하는지 확인하십시오. “실란트 압출기”라는 이름만으로는 그 기계가 스페이서 프레임에 코팅하는지 조립된 유리를 밀봉하는지 알 수 없습니다.
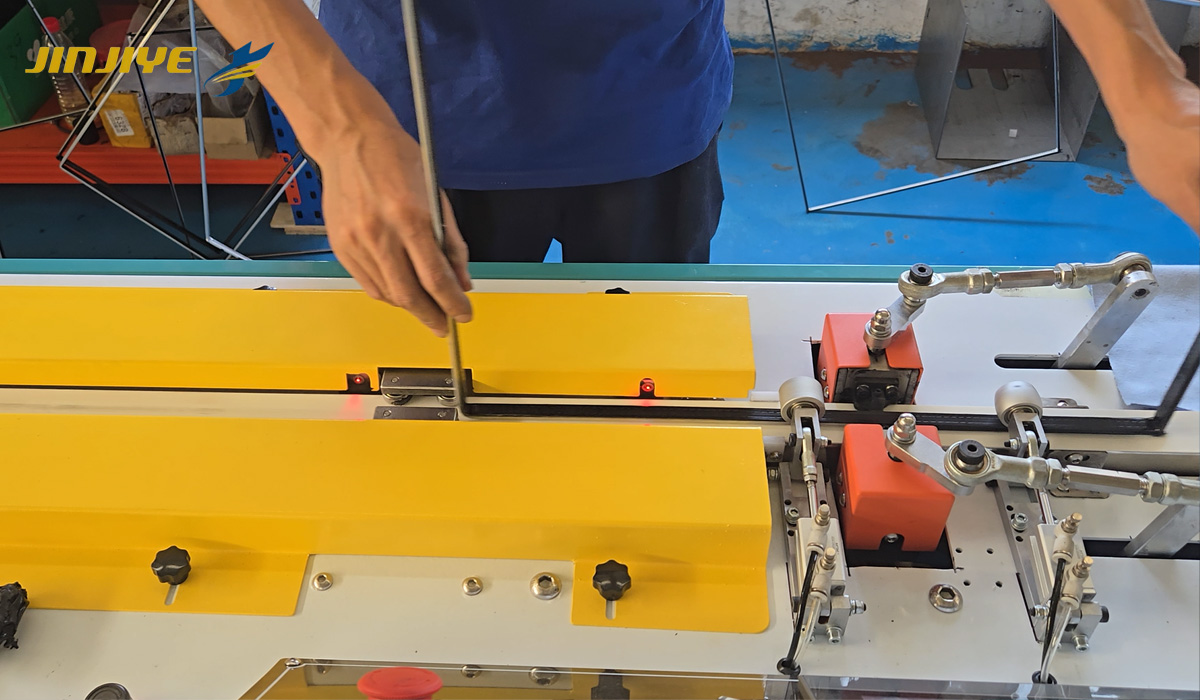
부틸 기계는 스페이서에 작업합니다
스페이서 프레임은 유리판 사이에 놓이기 전에 이 기계에 도달합니다. 부틸 압출기는 유리와 접촉할 두 스페이서 표면에 PIB 기반 1차 실란트를 도포합니다.
재료는 지정된 적용 조건까지 가열됩니다. 프레임이 코팅 구역을 통과하면서 기계는 해당 표면을 따라 실란트를 도포합니다. 그 결과 형성된 1차 밀봉은 수분 침투와 절연 가스 손실을 제한하는 데 도움이 됩니다.
구매자에게 유용한 질문은 단지 “얼마나 빨리 작동하는가?”가 아닙니다. “우리 스페이서의 코팅은 어떤 모습인가?”입니다.
일반적인 스페이서 폭과 모서리를 포함한 완전한 프레임을 보여 달라고 요청하십시오. 중단 및 불균일한 도포 여부를 검사한 다음, 승인된 품질 절차에 따라 조립된 샘플을 평가하십시오.
그만큼진지예 부틸 코팅기PLC 보조 제어와 반자동 운전을 결합한 방식입니다. 작업자가 여전히 프레임을 처리합니다. 자동 프레임 공급 및 이송은 별도로 논의해야 합니다. 이것이 계획에 포함된다면, 코터에 기본 포함되어 있다고 가정하지 말고 공급업체가 견적 범위에 명시하도록 하십시오.
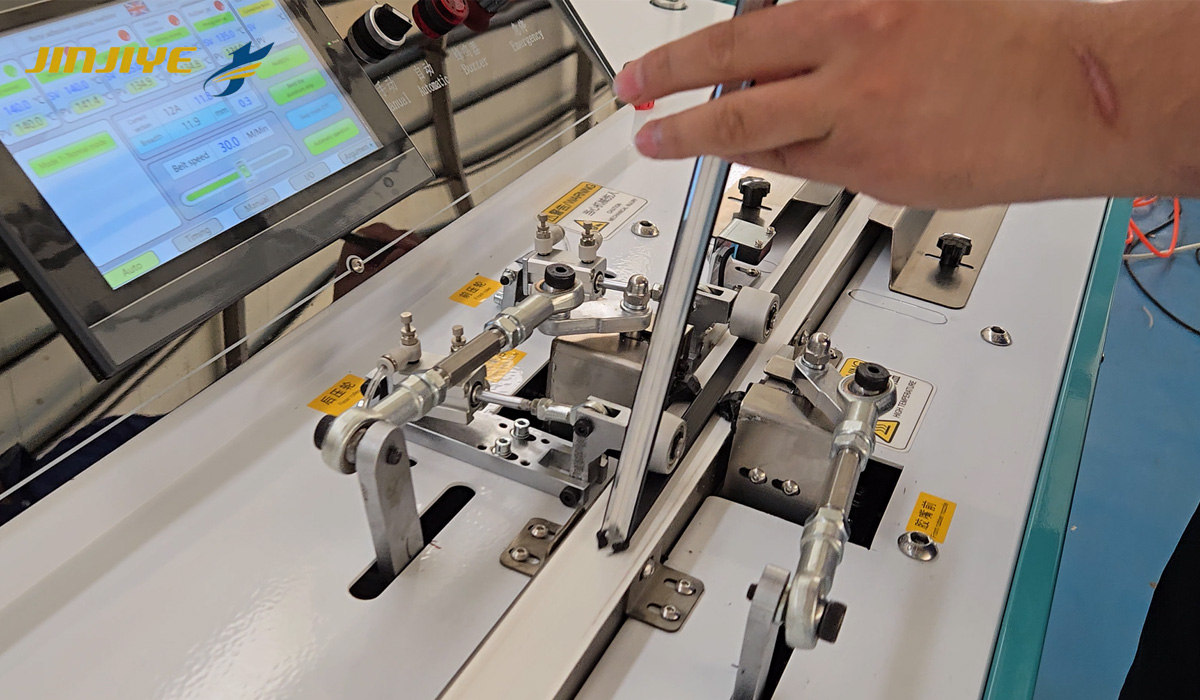
투 컴포넌트 머신은 다른 재료 시스템을 처리합니다
2차 실링 단계에서 스페이서는 이미 조립된 IGU 내부에 있습니다. 스페이서 외부 주변 공간은 해당 IGU 구조에 승인된 2차 실란트로 채워집니다.
베이스 재료와 경화 성분은 머신에 별도로 투입됩니다. 이들은 지정된 비율로 함께 모여 혼합된 후 건을 통해 토출됩니다.
이는 다른 점검 항목들을 가져옵니다. 가열과 스페이서 처리는 더 이상 주요 문제가 아닙니다. 성분 공급, 비율 조정, 혼합 및 도포가 초점이 됩니다.
그만큼JINJIYE 투 컴포넌트 실란트 압출기는 호환 가능한 실리콘 또는 폴리설파이드 실란트에 맞게 구성할 수 있습니다. 머신이 “실리콘과 작동하는지”만 묻지 말고 정확한 제품을 확인하십시오.
또한 누가 건을 안내하는지도 확인하십시오. 자동 비율 조정이 자동 둘레 도포를 의미하지는 않습니다. 수동으로 안내되는 건의 경우, 작업자가 여전히 배치와 도포 범위를 제어합니다.
하나를 단순히 다른 것으로 대체할 수 없는 이유
여기에 설명된 기존의 이중 실링 공정에서 차이점은 명확합니다:
| 구매 질문 | 부틸 압출기 | 2액형 실란트 압출기 |
|---|---|---|
| 스테이션에 무엇이 들어가는가? | 스페이서 프레임 | 조립된 유리 유닛 |
| 어떤 재료가 적용되는가? | 일액형 PIB 일차 실란트 | 승인된 이액형 이차 실란트 |
| 어디로 가는가? | 스페이서와 유리 사이 | 외곽 둘레 공동 내부 |
| 무엇을 면밀히 관리해야 합니까? | 코팅 상태와 연속성 | 재료 배합 비율, 혼합 및 도포 범위 |
중단된 1차 실링은 1차 실링 단계에서 바로잡아야 합니다. 2차 실란트를 더 바르는 것은 대체 수단이 아닙니다. 부틸 코팅이 양호하더라도 유닛에는 올바르게 혼합된 2차 실란트가 여전히 필요합니다.
일부 스페이서 시스템은 다른 실링 공정을 사용합니다. 장비 주문을 넣기 전에 스페이서 시스템 공급업체에 실링 요구 사항을 확인하십시오.
견적을 요청하기 전에
부틸 장비의 경우 스페이서 샘플 또는 명확한 사양을 보내주십시오: 재질, 폭 범위, 일반적인 프레임 치수 및 의도된 PIB 제품. 현재 워크플로에 대한 간단한 설명도 유용합니다: 프레임이 코터에 어떻게 도착하는지, 어떻게 나가는지, 그리고 어디에서 취급 또는 대기가 다음 프레임을 지연시키는지.
2액형 스테이션의 경우 문의 시 실란트의 기술 데이터 시트를 포함하십시오. 장비 공급업체는 제품명, 점도 및 혼합 요구 사항과 함께 각 성분에 사용되는 용기 크기를 알아야 합니다. 혼합 비율에 사용되는 단위를 포함하십시오. 중량으로 표시된 비율을 동일한 비율의 부피로 단순히 입력할 수는 없습니다.
시험은 대표적인 재료와 공작물을 사용해야 합니다. 먼저 일반적인 작업을 실행하십시오. 그런 다음 두 번째 작업을 위해 설정을 변경하십시오—예를 들어, 다른 스페이서 폭 또는 장비의 승인된 한도 내에 있는 더 큰 IGU—그리고 변경을 관찰하십시오.
시연은 작업 사이의 작업도 포함해야 합니다: 준비, 청소 및 일상적인 정지 후 생산 복귀. 연속 운전의 짧은 시연은 교대 근무 중 필요한 모든 작업을 보여주지 못합니다.
온도, 압력 및 혼합 설정은 다른 공장의 설정이 아니라 장비 지침, 실란트 지침 및 승인된 공정에서 나와야 합니다.
업그레이드 전에 대기열이 시작되는 곳을 찾으십시오
스페이서 프레임이 부틸 코팅을 기다리는 경우 해당 스테이션의 취급 및 사이클 타임을 검토하십시오. 조립된 유닛이 2차 실링을 기다리는 경우 스테이션을 통해 하나를 따라가십시오. 재료 공급, 혼합 및 도포와 실링된 유리가 이동되는 방식을 확인하십시오.
디스펜싱 시간을 대기 시간과 별도로 기록하십시오. 지연이 유리 이동 또는 스테이션 재설정에 있는 경우 디스펜싱 속도를 높여도 그 지연은 그대로 남습니다.
물 전용단열 유리 생산 라인정기 주문 크기와 수량을 공급업체에 보여주세요. 스페이서 코팅과 최종 실링의 계획된 용량은 해당 작업량을 기준으로 해야 합니다.
보내주세요 JINJIYE사용하는 스페이서 재료와 크기, 실란트 제품명, 일반적인 IGU 치수, 필요한 생산량을 알려주세요. 이는 장비 논의에 유용한 출발점이 됩니다.